Les responsables de production qui définissent une machine de découpe laser CNC pour métaux commencent généralement par un chiffre : la puissance. Après quelques mois sur le parquet, les chiffres qui comptent s'avèrent différents. Le coût par pièce, la cohérence des bords et les intervalles de maintenance déterminent si la machine est rentable ou non. Le type de source laser pilote les trois.
Pour la plupart des opérations de tôlerie et de plaques, la réponse pratique est un laser à fibre de la gamme 1 000 W à 3 000 W. Il coupe l'acier inoxydable, l'aluminium et l'acier au carbone avec un coût énergétique inférieur à celui du CO2, et ne nécessite aucun alignement du miroir du résonateur ni recharge de gaz laser.
 Machine de découpe laser à fibre pour tôle avec contrôle CNC Cette machine utilise un faisceau laser à haute énergie guidé par un système de commande numérique avancé pour couper l'acier inoxydable, l'acier au carbone et l'aluminium. Il convient aux contours de petits lots ou complexes, tandis que sa grande table de travail et ses modules assistés par gaz permettent une production stable et continue. Voir le produit →
Trois types de sources laser pilotent actuellement la découpe industrielle des métaux : la fibre, le CO2 et le cristal. La source détermine l'efficacité avec laquelle l'énergie pénètre dans le métal, ce qui détermine la vitesse pratique, la qualité des bords et le coût de fonctionnement.
Lasers à fibre fonctionnent à proximité de 1064 nm, une longueur d’onde que les métaux absorbent bien mieux que les 10,6 µm émis par les lasers CO2. Une énergie plus absorbée signifie une coupe plus rapide et une consommation électrique réduite. Les sources de fibres n'ont pas de miroirs de résonateur à aligner ni de gaz laser à remplir, la maintenance de routine se concentre donc sur la tête de coupe, la buse et la lentille de protection.
Lasers CO2 restent une option éprouvée pour l'acier au carbone très épais avec assistance à l'oxygène et pour les ateliers qui coupent également des non-métaux. Leurs inconvénients sont une consommation d'énergie plus élevée, des miroirs qui nécessitent un nettoyage et un alignement et un gaz laser consommable.
Lasers à cristal (Nd:YAG et Nd:YVO4) offrent une excellente mise au point pour les détails fins, mais ont une durée de vie des composants plus courte et une efficacité de pompage inférieure. Ils se limitent désormais principalement au micro-usinage de précision.
| Tapez | Longueur d'onde | Efficacité de coupe du métal | Coût d'exploitation | Rôle typique |
|---|---|---|---|---|
| Fibre | Environ 1064 nm | Élevé | Faible | Production de tôles et de tôles |
| CO2 | 10,6 µm | Moyen | Élevé | Découpe d'acier épais et de non-métal |
| Cristal | Environ 1064 nm | Moyen | Élevé | Micro-usinage de précision |
Si votre travail est dominé par des tôles d’acier inoxydable, d’aluminium ou d’acier au carbone, la fibre est la solution rationnelle par défaut. Avant de finaliser un achat, parcourez comment choisir la bonne machine de découpe laser CNC pour votre atelier pour peser les exceptions relatives aux tôles épaisses et aux non-métaux.
Quatre spécifications ont l’effet le plus important sur la productivité. Comparez-les à votre propre épaisseur de matériau plutôt qu'au maximum de la brochure.
Un laser à fibre de 3 000 W coupe généralement l'acier doux de 12 mm à une vitesse de 1,5 à 2,0 m/min avec de l'oxygène, tandis que l'acier inoxydable de 2 mm avec de l'azote peut fonctionner à une vitesse de 8 à 10 m/min. Estimez la production quotidienne à partir de l’épaisseur que vous traitez le plus, et non à partir de la feuille la plus fine de votre catalogue.
La plupart des machines indiquent une précision de positionnement proche de ±0,05 millimètres par mètre et une répétabilité proche de ±0,03 mm. Les assemblages à languettes et à fentes, les supports de charnière et les pièces de préparation à souder dépendent davantage de ces valeurs que de la puissance du laser.
L'oxygène accélère la coupe de l'acier au carbone mais laisse un léger oxyde sur le bord. L'azote produit des bords propres et sans oxyde sur l'acier inoxydable et l'aluminium. La commutation rapide entre l’azote haute pression et l’oxygène basse pression ajoute une flexibilité de planification et évite que la machine ne devienne un goulot d’étranglement.
Le perçage adaptatif réduit les éclaboussures sur la lentille et les bavures sur le bord inférieur en augmentant la puissance pendant le perçage, puis en tirant vers l'arrière pour la coupe. Demandez au fournisseur des échantillons coupés à votre épaisseur dominante et inspectez le bord inférieur pour détecter les scories et la face coupée pour les stries.
Chaque travail de découpe laser de métal CNC suit une séquence similaire. Comprendre chaque étape vous aide à évaluer les exigences en matière de logiciels, d'automatisation et de compétences des opérateurs avant de signer la commande.
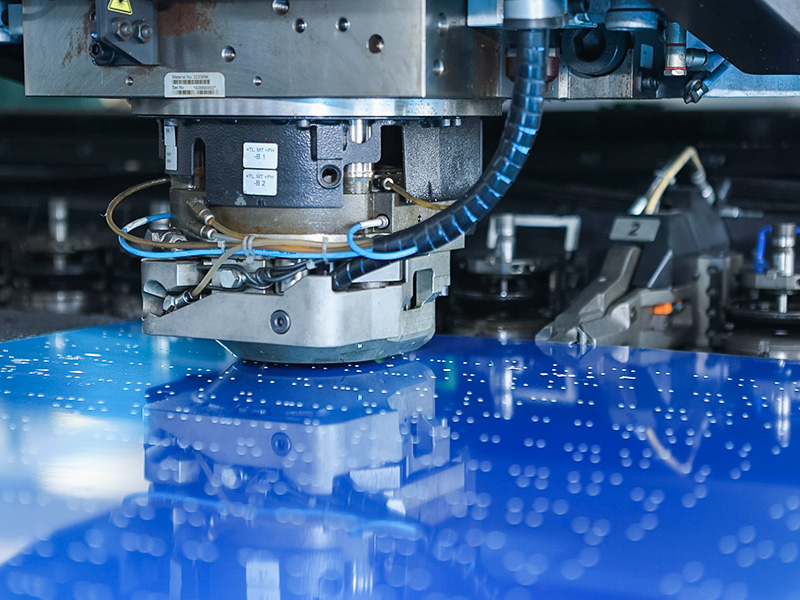
Pour les pièces comportant de nombreux trous, une poinçonneuse CNC est souvent plus rapide que la découpe laser sur des motifs de trous répétés, tandis que le laser gère des contours complexes, de petits lots et des exigences de bords serrés. Les deux machines fonctionnent bien en complément sur une seule ligne de production.
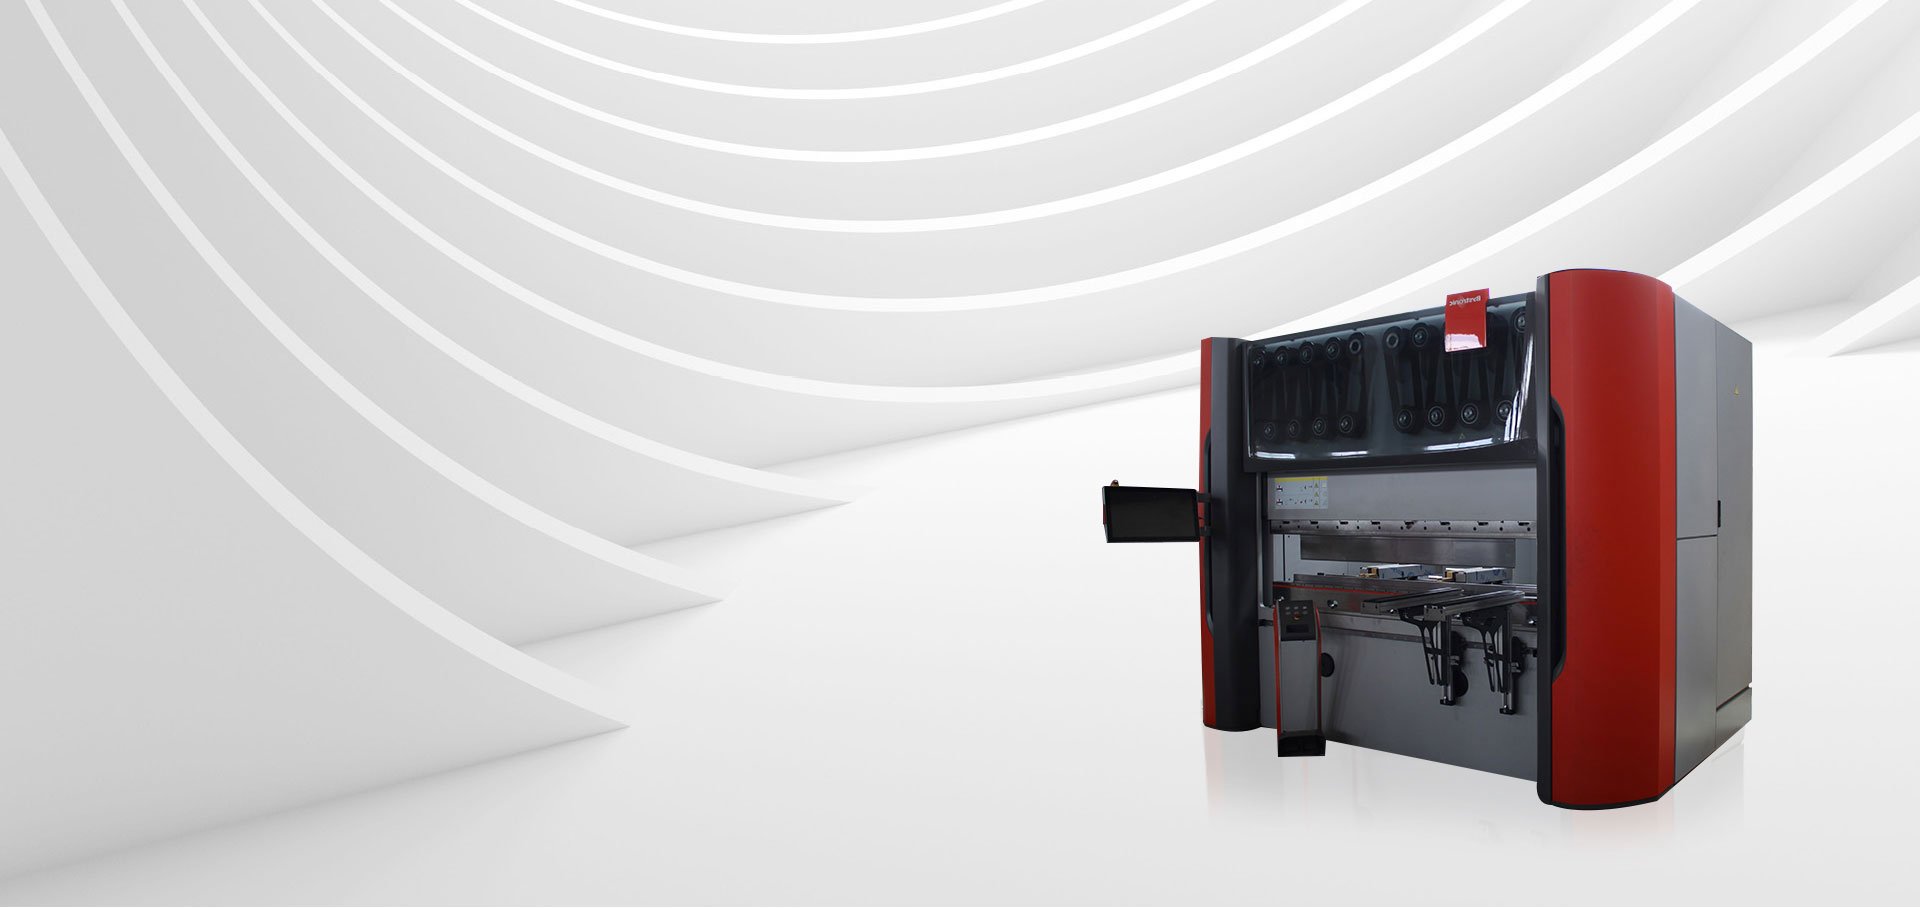
 Poinçonneuse CNC pour tôle à haute rigidité Conçue pour le poinçonnage, le découpage, le pliage et l'emboutissage profond, cette presse est dotée d'un cadre rigide et d'un contrôle CNC précis de la course, de la vitesse et de la pression. Il gère l'acier, l'aluminium et certaines tôles non métalliques, ce qui en fait un complément efficace à la découpe laser pour les motifs répétés. Voir le produit →
La puissance du laser définit la vitesse pratique et l'épaisseur maximale pour chaque matériau. Les valeurs ci-dessous montrent les limites typiques d'un seul passage pour les lasers à fibre modernes avec le gaz d'assistance recommandé. Les résultats réels varient en fonction de la rigidité de la machine, de la qualité optique, de la position de mise au point et de la pureté du gaz. Considérez-les donc comme un cadre de comparaison plutôt que comme une garantie.
| Fibre power | Acier doux avec oxygène | Inox avec azote | Aluminium avec azote |
|---|---|---|---|
| 1500 W | 12 mm | 6 millimètres | 5 mm |
| 3000 W | 20 millimètres | 12 mm | 10 millimètres |
| 6000 W | 25 mm | 20 millimètres | 16 millimètres |
| 12 000 W | 40 millimètres | 30 millimètres | 25 mm |
Si la plupart de vos travaux sont en acier inoxydable et en aluminium de 1 à 6 mm, une machine de 1 500 W ou 3 000 W équilibre bien vitesse et coût d'investissement. Si vous coupez régulièrement de l'acier au carbone de 12 mm ou plus d'épaisseur, choisissez au moins 6 000 W. Le surdimensionnement augmente le prix d'achat et les exigences en matière de service électrique sans améliorer le rendement des tôles fines.
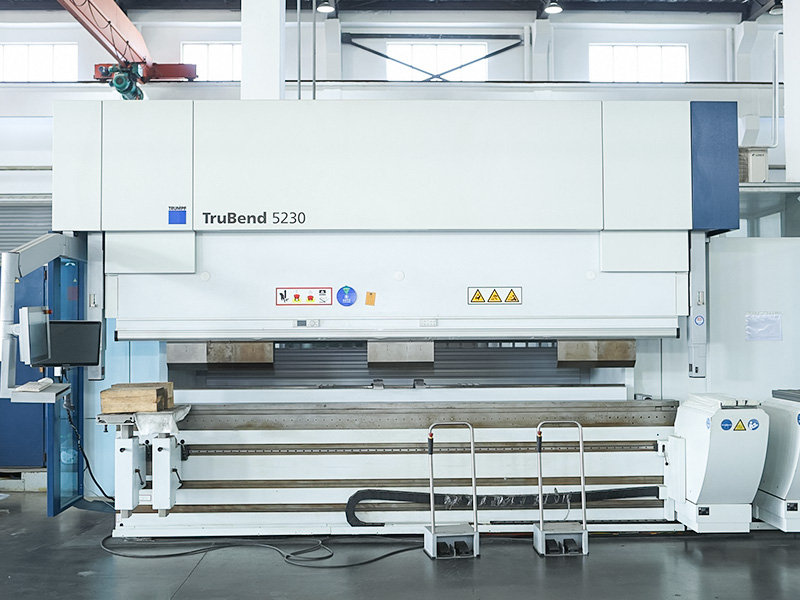
La plupart des pièces découpées doivent encore être formées. Une cintreuse CNC associée au laser complète la ligne, alors planifiez les deux ensemble pour empêcher le goulot d'étranglement de se déplacer vers l'aval.
 Machine à cintrer CNC avec contrôle d'angle de précision Cette machine à cintrer utilise un système CNC de haute précision pour régler l'angle, la longueur et la pression, réduisant ainsi les erreurs et garantissant la précision. Compatible avec divers moules, elle traite l'acier au carbone, l'acier inoxydable et l'aluminium et s'intègre en douceur dans une ligne de production de découpe à formage. Voir le produit →
L'écart de coût entre les machines apparaît au cours des 24 premiers mois, souvent bien avant que la machine ne soit complètement amortie.
Pour des volumes de fabrication typiques, l'avantage de la fibre sur l'électricité, le gaz et l'optique à lui seul paie souvent son prix initial plus élevé en deux à trois ans, avant de prendre en compte le gain de productivité résultant d'une coupe plus rapide.
Une découpeuse laser à fibre métallique peut-elle manipuler le cuivre et le laiton ?
Oui. Le cuivre et le laiton absorbent bien mieux la longueur d’onde de la fibre (environ 1 064 nm) que la longueur d’onde du CO2, c’est pourquoi la fibre est devenue la norme pour ces alliages réfléchissants. La machine a toujours besoin d'une protection contre la réflexion arrière dans la fibre de distribution et la tête de coupe, vérifiez donc que le fournisseur a configuré l'optique en conséquence. La vitesse de coupe sur le cuivre est inférieure à celle sur l'acier doux, et l'azote ou l'air sont généralement utilisés pour éviter la formation d'oxyde.
Dois-je utiliser de l’oxygène ou de l’azote pour l’acier inoxydable ?
Utiliser de l'azote lorsque le bord doit être propre et sans oxyde, ce qui est requis pour les pièces visibles, la préparation au soudage ou les composants en contact avec les aliments. L'oxygène donne une coupe légèrement plus rapide sur l'acier inoxydable fin mais laisse un bord décoloré et une fine couche d'oxyde. Si la qualité des bords n’est pas critique et que la pièce sera peinte ou cachée, l’oxygène peut réduire le coût du gaz.
De combien d'espace au sol et d'infrastructure utilitaire une découpeuse laser de métal CNC a-t-elle besoin ?
Une machine à fibre de 1 500 W a généralement besoin d'environ 8 à 15 mètres carrés, y compris le refroidisseur et l'espace pour le chargement des feuilles et le retrait des pièces. L'alimentation électrique est généralement de 400 V triphasée avec une charge connectée d'environ 15 à 25 kVA selon le niveau de puissance. Vous avez également besoin d’une conduite d’alimentation en gaz d’assistance ; l'azote peut être livré dans des bouteilles, des dewars ou un réservoir en vrac en fonction de la consommation mensuelle.
Le marché de la découpe laser CNC pour métaux récompense les acheteurs qui adaptent la machine à leur mix de production réel. Commencez avec une machine à fibre, vérifiez la vitesse de coupe réelle à votre épaisseur dominante, vérifiez la disponibilité du gaz d'assistance dans votre région et planifiez en même temps le formage en aval.
Si vous disposez déjà de dessins ou d'une liste de pièces définie, une discussion rapide avec notre équipe de services personnalisés peut valider la configuration de la machine avant de vous engager dans une mise en page.

 +86-13771171111 +86-13338110517