Si vous construisez des assemblages de tôlerie avec des joints rivetés, vous avez probablement rencontré le problème de qualité classique : les rivets sont inégaux, les tôles se déplacent entre les courses et un opérateur retravaille le même cadre deux fois par équipe. La cause est rarement l’opérateur. C'est presque toujours force de réglage incontrôlée .
Une riveteuse à presse hydraulique supprime cette variable en entraînant le poinçon avec un vérin hydraulique contrôlé, de sorte que chaque rivet reçoit la même pression sous un tonnage défini. Le résultat est une résistance constante des articulations, une fatigue moindre de l’opérateur et un temps de cycle que vous pouvez planifier.
Ce guide couvre ce que font ces presses, les types de rivets qu'elles manipulent et les spécifications à comparer lorsque vous évaluez une machine pour votre ligne de production.
La réponse courte : il déforme la tige d’un rivet pour serrer deux ou plusieurs tôles ensemble. Le système hydraulique vous permet de contrôler à la fois la force du vérin et la longueur de course, de sorte que de petites variations dans l'épaisseur de la tôle ne se transforment pas en joints desserrés ou trop serrés.
Le bélier pousse le rivet à travers un trou préparé tandis qu'une matrice soutient la tige de l'autre côté. Pour un rivet solide, la matrice renverse l'extrémité lisse en une seconde tête. Pour un rivet semi-tubulaire, l'extrémité creuse s'enroule vers l'extérieur contre le profil de la matrice. Dans tous les cas, le joint est permanent et exempt de zones affectées par la chaleur.
L’entraînement hydraulique est ce qui rend cela reproductible. Une presse pneumatique comprime l'air et perd de la force vers le bas de la course ; une presse hydraulique conserve sa force nominale pendant toute la course , c'est exactement ce qui crée une forme de tête nette et cohérente. C'est pourquoi un bien construit machine à riveter à presse hydraulique reste le choix standard pour les rivets solides et pour les travaux qui nécessitent le même joint toute la journée.
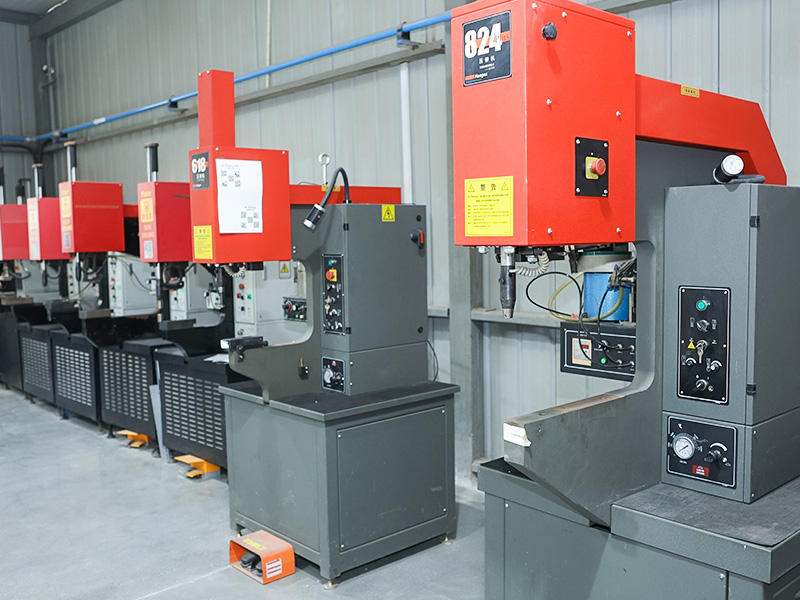 Fabricants de machines de rivetage de presse hydraulique personnalisées, usine Wuxi Shaofang Machinery Co., Ltd. est un fabricant professionnel personnalisé OEM/ODM et une usine de riveteuses à presse hydraulique, notre équipement... Voir le produit →
Pour les tôles revêtues, les métaux différents ou les assemblages qui ne supportent pas la déformation thermique, le rivetage sous pression présente un net avantage par rapport au machines à souder par points : pas d'étincelles, pas de nettoyage de surface, et aucun risque de brûlure à travers une couche de peinture ou de placage. Comparé aux attaches filetées, un joint riveté coûte moins cher par pièce et ne peut pas vibrer de manière lâche. Le compromis est l'accès : vous avez besoin d'espace pour le poinçonnage et la matrice des deux côtés du joint, et la connexion n'est pas destinée à être démontée plus tard.
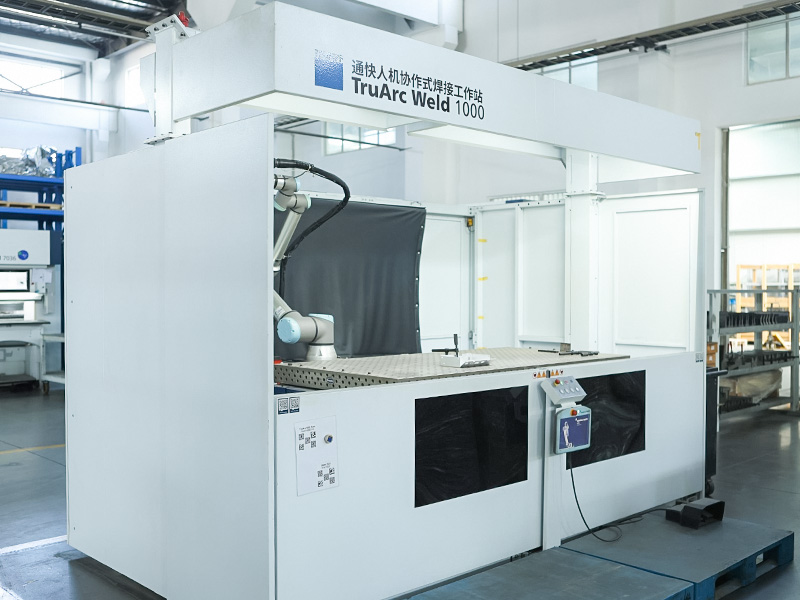 Fabricants de machines à souder automatiques personnalisées, usine Wuxi Shaofang Machinery Co., Ltd. est un fabricant chinois de machines à souder automatiques OEM/ODM personnalisées, une usine, nos divers processus de soudage... Voir le produit →
Le rivet que vous utilisez détermine l'outillage et le réglage de la force. Une presse hydraulique gère tous les types courants ci-dessous, à condition que le poinçon et la matrice correspondent à la taille du rivet.
| Type de rivets | Comment la presse le définit | Application typique |
|---|---|---|
| Rivet solide | La matrice renverse la tige lisse pour former une seconde tête | Châssis de camions, matériel agricole, supports structurels |
| Rivet semi-tubulaire | L'extrémité creuse s'enroule vers l'extérieur contre la matrice | Électroménagers, coffrets électriques, tôlerie légère |
| Rivet aveugle | La presse comprime la coque autour du mandrin | Panneaux avec accès d'un seul côté, travaux de réparation et de modernisation |
| Rivet auto-perçant | Le rivet perce la tôle supérieure et s'évase dans la tôle inférieure | Panneaux de carrosserie automobile, assemblages mixtes métalliques |
Les exigences de force varient en fonction du diamètre du rivet et de la dureté de la tôle. Les petits rivets aveugles fonctionnent confortablement sur une presse de 10 tonnes, tandis que les gros rivets en acier massif nécessitent généralement 30 tonnes ou plus. Si vous achetez une machine pour plusieurs produits, dimensionnez-la pour le plus gros rivet et laissez le système de contrôle réduire la force pour les plus petits.
Partez de la pièce, pas du catalogue. Faites correspondre la machine au plus gros rivet que vous poserez et à la géométrie du plus grand assemblage que vous chargerez, puis comparez les six spécifications ci-dessous.
La force maximale utilisable au niveau du vérin. Dimensionnez-le pour votre plus gros rivet ; courir près de la limite raccourcit la durée de vie de la matrice et produit des têtes incohérentes.
La distance parcourue par le bélier en un cycle. Une course plus longue convient aux pièces profondes et facilite l'accès aux outils, mais ralentit légèrement le cycle.
L'écart entre la gorge du cadre et le centre du vérin. Il définit à quelle distance du bord de la pièce vous pouvez placer un rivet.
Vous permet de stocker la force, la course et le temps de séjour pour chaque tâche. Si vos lots mélangent plusieurs tailles de rivets, cela compte plus que le tonnage maximum.
Un cadre en C donne un bon accès aux grands panneaux ; un cadre de pilier est plus rigide sous une force élevée. La déviation du cadre se manifeste par des têtes de rivets inégales.
L'actionnement à deux mains, la logique anti-répétition et la protection sont standard pour le chargement manuel et ne sont pas des options supplémentaires.
La plupart des travaux de rivetage reposent sur des matrices personnalisées. Si vos pièces ont une géométrie inhabituelle ou si vous avez besoin d'un changement rapide entre les produits, convenez de la disposition des outils avant de commander - notre services personnalisés L'équipe peut adapter le jeu de matrices à la forme exacte de votre pièce.
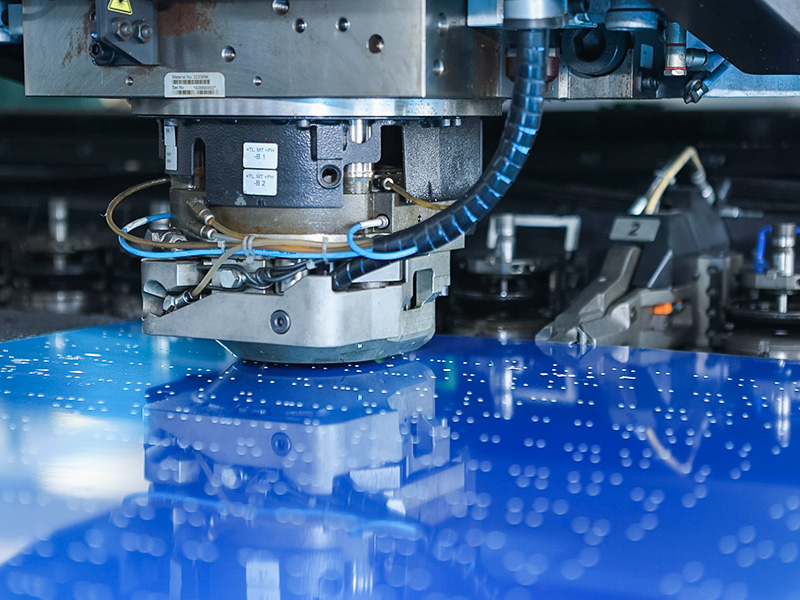
Prévoyez également la ligne autour de la machine. Dans une cellule de tôlerie typique, un Poinçonneuse CNC coupe les trous et la presse à riveter ferme les joints. Les placer à proximité réduit le temps de manipulation et réduit le risque d'endommager l'alignement des trous entre les opérations.
 Fabricants de presses à poinçonner personnalisées de haute précision, usine Wuxi Shaofang Machinery Co., Ltd. est une usine de fabricants de presses à poinçonner de haute précision OEM/ODM personnalisées en Chine, nous fournissons des... Voir le produit →
Les articulations cohérentes proviennent de la séquence autour du trait, et pas seulement du trait lui-même. Une routine disciplinée en cinq étapes maintient la qualité stable tout au long des équipes.
Les systèmes hydrauliques dérivent lorsqu’ils sont négligés. Changez l'huile hydraulique à l'intervalle recommandé par le fabricant, inspectez les joints autour du vérin et des soupapes pour déceler les fuites, calibrez le manomètre une fois par an et gardez les chemins du vérin propres. Un contrôle de deux minutes au début du poste coûte peu par rapport à un lot de rivets défectueux.
La même logique guide notre propre atelier de production. Avant qu'une presse soit expédiée, elle passe par notre processus de contrôle de qualité pour vérifier la cohérence de la force, l'alignement du vérin et l'étanchéité hydraulique, afin que la machine soit prête pour la production à son arrivée.
Le tonnage dépend du diamètre du rivet, du matériau et de la dureté de la tôle. Les petits rivets aveugles fonctionnent sur des presses de 10 tonnes ; les rivets en acier massif nécessitent souvent 30 tonnes ou plus. Envoyez des échantillons de rivets et des dessins de pièces pour obtenir une recommandation précise.
Oui. L'outillage change avec le type de rivet et les paramètres de la presse s'ajustent en fonction de la force et de la course. Une machine programmable accélère le changement lorsque vous exécutez des lots mixtes.
Pour un chargement manuel, comptez quelques secondes par rivet plus le temps de manipulation. Une table à index rotatif ou une alimentation automatique des rivets augmente considérablement le débit lorsque vous répétez le même joint toute la journée.
Les éléments essentiels sont les vidanges d'huile régulières, l'inspection des joints, l'étalonnage du manomètre et le maintien de la propreté du vérin et des voies. Le bon intervalle dépend du nombre de cycles, alors enregistrez vos courses quotidiennes.
Si vous évaluez une presse pour un produit spécifique, envoyez-nous vos dessins de pièces et échantillons de rivets . Nous vous recommanderons la taille du cadre, le tonnage et la configuration des outils qui correspondent à votre programme de production.

 +86-13771171111 +86-13338110517