Entrez dans n’importe quel atelier de finition qui enduit encore les pièces à la main et vous verrez le même motif. L'opérateur règle la distance du pistolet au toucher, ajuste la pression d'atomisation à l'oreille et juge la couche par le brillant de la peinture humide. Vers la cinquantième partie, l'épaisseur du film sec a dérivé ; les bords montrent des coulures, les zones plates présentent de fines taches et une partie du lot revient de l'inspection sous forme de retouche. Un système de revêtement par pulvérisation automatisé supprime cette variabilité en plaçant chaque paramètre de revêtement sous le contrôle de la machine : la même trajectoire de pistolet, la même distribution de fluide et les mêmes conditions d'atomisation sur la première et la mille pièces.
Ce guide couvre ce que sont les systèmes de revêtement par pulvérisation automatisés, les principaux types de machines, les avantages qui justifient l'investissement et les facteurs à régler avant de passer une commande.
Un système de revêtement par pulvérisation automatisé est une machine de production qui applique un revêtement liquide ou en poudre sur des pièces sans qu'un opérateur ne guide le pistolet. La pièce à usiner se déplace sur un convoyeur ou repose sur un support rotatif, tandis qu'un ou plusieurs pistolets fixes, alternatifs ou rotatifs appliquent le revêtement dans un brouillard contrôlé.
L'automatisation est importante car la qualité du revêtement dépend de paramètres difficiles à maintenir stables à la main. Un système moderne régule :
Une fois ces valeurs définies dans le système de contrôle, elles ne changent pas au cours d'un quart de travail. Cette répétabilité est à la base de tous les autres avantages offerts par cet équipement.
Les systèmes automatisés sont généralement classés selon la manière dont le pistolet se déplace sur la pièce à usiner. Quatre configurations couvrent la plupart des applications industrielles : machines de revêtement à ventilateur, machines de pulvérisation à mouvement alternatif, machines de pulvérisation rotatives et machines de pulvérisation linéaire.
| Type de système | Comment appliquer le revêtement | Meilleur ajustement |
|---|---|---|
| Enduiseur à ventilateur | Les pistolets fixes ou à oscillation lente produisent un jet large et plat sur une surface en mouvement | Tôles plates, panneaux et matériaux de carton en production continue |
| Machine de pulvérisation alternative | Un affût de canon monte et descend tandis que la pièce passe horizontalement sur un convoyeur | Pièces de volume moyen à élevé avec une face dominante plate ou légèrement incurvée |
| Machine de pulvérisation rotative | Les pistolets balayent en cercle autour de la pièce, ou la pièce tourne sur une broche à l'intérieur de la cabine. | Pièces tridimensionnelles nécessitant une couverture sur plusieurs côtés |
| Machine de pulvérisation linéaire | Les pistolets se déplacent en ligne droite sur toute la longueur de la pièce | Profilés longs, extrusions et composants structurels |
Sélectionnez d'abord la disposition par géométrie et ensuite par vitesse. Un panneau plat est gaspillé sur une machine rotative, tandis qu'une pièce complexe va à l'encontre d'une coucheuse à ventilateur. Si votre gamme de produits change selon les saisons, choisissez un agencement de cabine et de convoyeur qui accepte plusieurs tailles de pièces plutôt qu'une configuration optimisée. Notre équipement de revêtement par pulvérisation automatisé couvre à la fois les stations individuelles et les lignes de convoyeurs complètes, la bonne réponse est donc généralement une configuration adaptée à l'enveloppe de vos pièces et au temps de cycle plutôt qu'un modèle de catalogue standard.
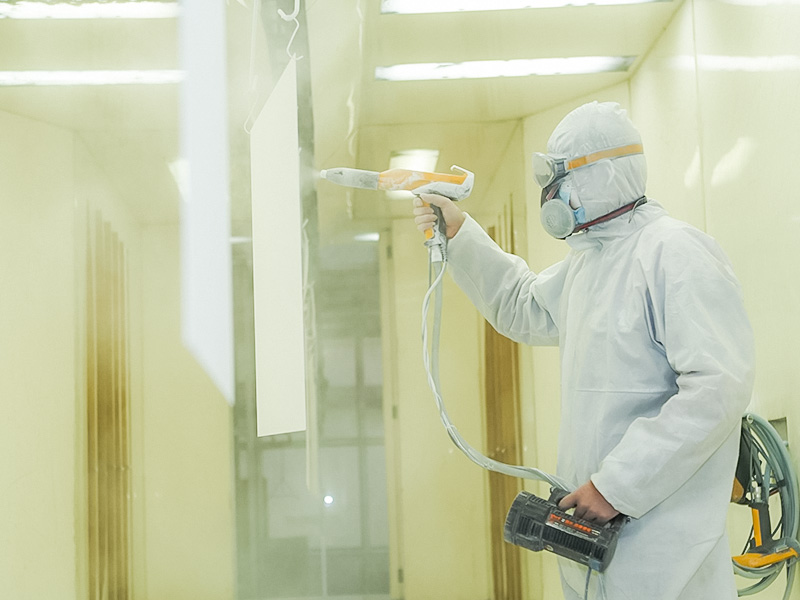 Fabricants de systèmes de revêtement par pulvérisation automatisés personnalisés, usine Wuxi Shaofang Machinery Co., Ltd. est un fabricant chinois de systèmes de revêtement par pulvérisation automatisés OEM/ODM personnalisés, une usine, nous possédons des technologies avancées et... Voir le produit →
Les systèmes modernes stockent une recette pour chaque numéro de pièce. Lorsque la pièce change, la vitesse du convoyeur, la course du pistolet, les paramètres d'atomisation et le débit de revêtement changent ensemble, ce qui est important lorsque la même ligne traite une variété de produits au cours d'une même équipe.
L'analyse de rentabilisation d'un système de revêtement par pulvérisation automatisé repose sur trois améliorations mesurables : l'homogénéité de la finition, l'efficacité des matériaux et le débit.
Les normes de revêtement jugent une finition en fonction de l'épaisseur du film sec et de l'apparence sur toute la pièce. La pulvérisation manuelle produit naturellement des variations, et ces dernières se traduisent par des rejets. Un pistolet automatisé conserve sa distance, sa vitesse et son angle de pulvérisation, donc l'épaisseur du film reste dans une bande étroite d'une pièce à l'autre . Pour les fournisseurs qui certifient la qualité de surface par rapport aux spécifications du client, cette répétabilité peut à elle seule justifier l'investissement.
L'overspray est un gaspillage de revêtement et un gaspillage d'argent. Un motif de pulvérisation contrôlé, une atomisation constante et une course constante du pistolet réduisent la pulvérisation bien en dessous de ce qu'un opérateur manuel produit sur une journée complète. Dans la plupart des ateliers de finition, le matériau de revêtement représente le coût de consommation le plus important , donc les économies s'accumulent dès que la ligne fonctionne en continu.
Un système automatisé ne ralentit pas pendant la dernière heure d'un quart de travail, et un opérateur peut superviser une cabine qui nécessiterait autrement deux ou trois peintres . Le même changement élimine les opérateurs de l’exposition directe au brouillard et à la pulvérisation excessive de solvants, ce qui améliore les conditions de travail et simplifie le respect des limites de ventilation et d’exposition.
Les gains dépendent autant des pièces entrant dans la cabine que de la cabine elle-même. Des résultats cohérents commencent par un substrat cohérent, et les inspections de processus à chaque étape sont beaucoup plus faciles à maintenir lorsque l'étape d'application est automatisée. Notre procédures de contrôle de qualité suivez cette logique, avec des contrôles à chaque étape du processus et une inspection finale par rapport aux spécifications du client.
La plupart des lignes de revêtement ne livrent pas assez car la machine a été choisie avant que les pièces ne soient définies. Un processus de définition court évite les erreurs classiques : une cabine trop petite pour les pièces de l'année prochaine, un convoyeur qui ne peut pas atteindre la vitesse de ligne requise ou des pistolets qui ne peuvent pas accéder aux recoins profonds.
Rassemblez les pièces représentatives que vous exécuterez : taille de l’enveloppe, poids, géométrie et quantité cible par équipe. Ces valeurs déterminent la largeur du convoyeur, la longueur de la cabine et le nombre de pistolets.
Définissez l’épaisseur du film sec, l’apparence et la norme de test que les pièces doivent respecter. L'objectif de finition détermine la technologie de pulvérisation et le niveau de contrôle du processus requis.
La pulvérisation d'air atteint des formes complexes, les systèmes airless sont efficaces sur de grandes surfaces planes et la charge électrostatique améliore l'uniformité de la couverture sur les pièces conductrices. La géométrie de la première étape décide quelle méthode convient.
Testez la ligne avec vos propres pièces et matériaux de revêtement. Ajustez la distance du pistolet, la pression d'atomisation et la vitesse du convoyeur, puis mesurez l'épaisseur du film sur la pièce et verrouillez les paramètres dans la recette.
C’est là qu’une configuration personnalisée gagne sa place. Les machines standards conviennent aux pièces standards ; une ligne construite autour de votre mix réel évite les compromis qui provoquent des rejets ultérieurs. Nous le constatons quotidiennement dans notre services personnalisés travail, où les dessins et les objectifs de processus d'un client déterminent la conception mécanique et non l'inverse.
L’état de la surface avant le revêtement compte autant que le spray lui-même. Les pièces sortant des postes de formage et de soudage portent souvent des bavures, du tartre ou des aspérités qui deviennent visibles sous une finition brillante. De nombreuses lignes de finition démarrent donc seulement après le passage des pièces équipement de polissage industriel , de sorte que le support soit uniforme avant l'application de la première couche.
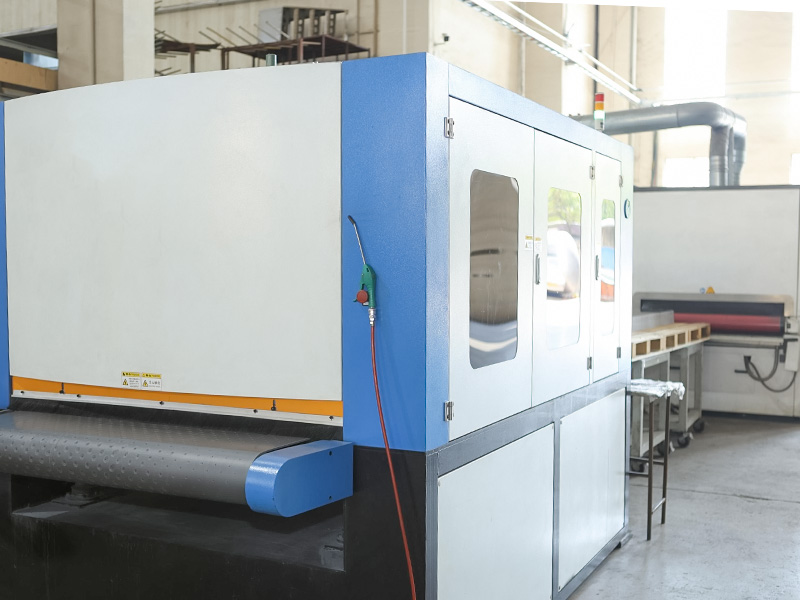 Fabricants d’équipements de polissage industriel personnalisés, usine Wuxi Shaofang Machinery Co., Ltd. est un fabricant chinois d'équipements de polissage industriel OEM/ODM personnalisé, une usine, nos machines garantissent l'uniformité... Voir le produit →
Comment savoir si mon volume justifie un système de revêtement par pulvérisation automatisé ?
Si la station de revêtement fonctionne sur plusieurs équipes, si l'homogénéité de la finition génère des retouches ou si un seul opérateur qualifié limite le débit, l'automatisation mérite d'être évaluée. Compter les rejets actuels et la consommation de matériau de revêtement avant l'achat ; les deux ont tendance à baisser après l’automatisation.
Quels matériaux de revêtement un système automatisé peut-il traiter ?
Les peintures à base de solvants, les revêtements à base d'eau, les apprêts, les vernis transparents et les revêtements en poudre peuvent tous être appliqués automatiquement. Le système doit être spécifié pour le matériau : les conduites de fluide et les atomiseurs diffèrent pour les peintures à haute teneur en solides, et la poudre nécessite une cabine et un agencement de récupération différents.
Un système automatisé peut-il être intégré à une ligne existante ?
Oui. La plupart des installations sont des rénovations, avec le convoyeur, la cabine et la section de durcissement adaptés à l'espace au sol disponible et au flux de pièces existant. La faisabilité dépend de l’espace et non de l’âge des équipements environnants.
Quelle surface au sol un système typique nécessite-t-il ?
Une seule cabine de pulvérisation avec une machine alternative nécessite à peu près le même encombrement qu'une grande cabine manuelle ; les sections de convoyeur et de durcissement prolongent la ligne. Un aménagement complet est normalement réalisé lors de la phase de devis, avant tout engagement.
Un système de revêtement par pulvérisation automatisé redonne de la certitude à l'étape de finition : épaisseur de film prévisible, couleur et texture reproductibles, consommation de matériau réduite et ligne qui ne se dégrade pas entre les équipes. Commencez par vos dessins de pièces et un résultat cible, choisissez la disposition de la machine autour de la géométrie et validez avec des essais avant de vous engager dans une production complète. Si vous évaluez une nouvelle ligne, contactez notre équipe d'ingénierie avec les spécifications de vos pièces et votre objectif de temps de cycle ; nous répondons dans un délai d'un jour ouvrable avec une configuration et un plan de mise en service réaliste.

 +86-13771171111 +86-13338110517