Un support de montage arrive au poste d'assemblage avec toutes les dimensions à l'intérieur des tolérances indiquées, mais les deux angles de pliage ont dérivé d'une fraction de degré par rapport au dessin. La pièce repose à plat sur la table, mais lorsqu'elle est boulonnée au cadre, le panneau d'accouplement ne s'aligne pas. Le rejet de ce composant coûte deux heures à la chaîne de production. C'est à ce moment-là qu'une pièce de tôlerie devient un composant de tôlerie de précision.
Les composants de tôlerie de précision sont définis par la répétabilité et non par la taille de la pièce. Un fabricant peut livrer un échantillon de pièce parfait et échouer quand même sur le deuxième lot si la stratégie de tolérance, l'outillage et la routine d'inspection ne sont pas conçus pour assurer la cohérence. La différence pratique est de savoir si le processus peut conserver le même résultat partie après partie.
Les composants en tôle de précision sont des pièces structurelles et fonctionnelles formées à partir de tôles minces, généralement entre 0,5 mm et 6 mm d'épaisseur, par des processus de découpe, de poinçonnage, de pliage, d'assemblage et de finition. Le mot précision décrit dans quelle mesure la pièce finie correspond au dessin technique, généralement exprimé sous forme de tolérance dimensionnelle ou d’écart angulaire.
Les exemples courants incluent les panneaux de châssis, les supports de montage, les boucliers CEM, les dissipateurs thermiques, les guides de convoyeur et les boîtiers d'armoires de commande. Ce qui les différencie des pièces de tôlerie ordinaires est le niveau de contrôle appliqué à chaque étape : le matériau est sélectionné et préparé, les paramètres de découpe et de formage sont dérivés des propriétés réelles de la tôle, et la pièce finie est mesurée et documentée.
La tolérance n’agit pas de manière isolée. Un décalage de 0,1 mm dans la position d'un trou peut être absorbé par un trou oblong dans un assemblage, mais le même décalage devient une défaillance totale dans un boîtier de dispositif médical. L'impact pratique de la précision dépend de la manière dont le composant interagit avec d'autres pièces. C'est pourquoi vous devez définir des tolérances autour de la fonction, et non autour de ce qui semble impressionnant sur un dessin.
| Class | Tolérance typique | Exemple d'application | Ce qui détermine les coûts |
|---|---|---|---|
| Norme | ±0,5mm | Protections, couvertures, panneaux simples | Épaisseur du matériau |
| Précision | ±0,1 mm | Châssis, supports, plaques de montage | Outillage et programmation |
| Haute précision | ±0,02 mm | Dispositifs médicaux, pièces aérospatiales | Inspection et contrôle des processus |
Le choix d'une classe de tolérance est une décision financière. Pousser un boîtier standard de ±0,5 mm à ±0,1 mm peut doubler le coût si le dessin nécessite un nouvel outillage ou un plan d'inspection étendu. Le même changement peut n’ajouter qu’un petit montant à une tranche à volume élevé, car le coût d’installation est amorti sur des milliers de pièces. La bonne approche consiste à indiquer quelles tolérances sont fonctionnellement critiques et à laisser le fabricant établir un tarif en fonction des exigences réelles.
La plupart des composants de tôlerie de précision suivent la même séquence d'opérations, même lorsque la géométrie et le matériau de la pièce varient. Le processus peut être résumé en cinq étapes.
Le stock de bobines subit des contraintes internes dues au processus de laminage. Une machine de nivellement aplatit la feuille, supprime les bobines et ramène le matériau dans une tolérance constante avant d'effectuer des coupes. Cette étape affecte directement la précision du pliage plus tard dans la séquence.
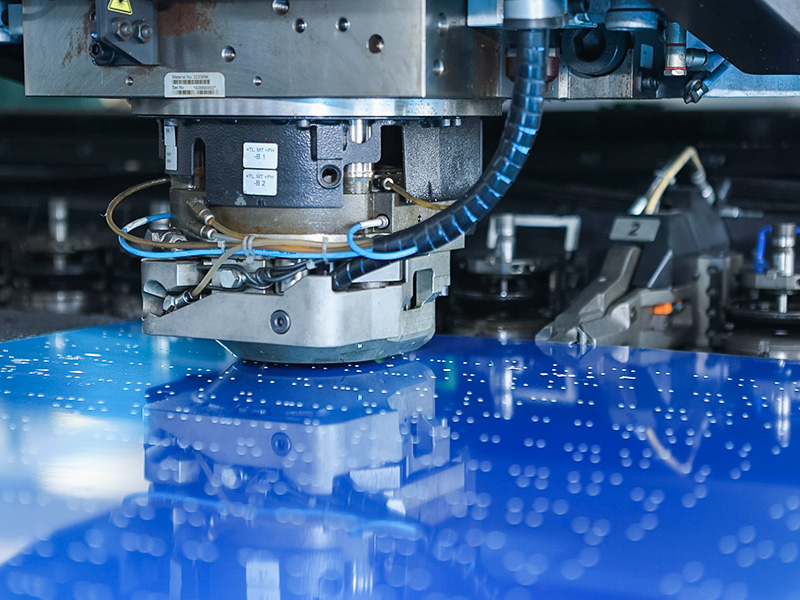
Le motif plat est transféré avec une découpeuse laser CNC ou une poinçonneuse CNC. La découpe laser permet de gérer des contours complexes avec une saignée étroite ; le poinçonnage produit des trous ronds et des découpes rapidement à grande vitesse.
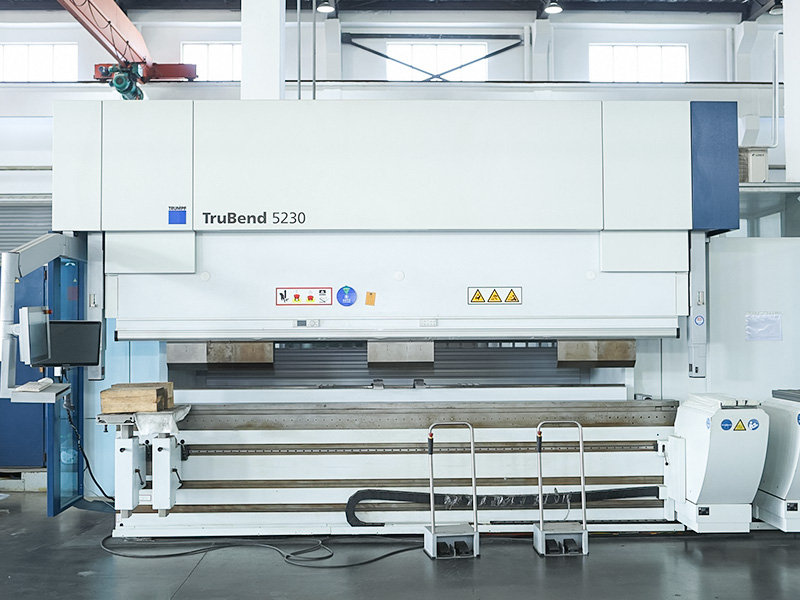
Les cintreuses CNC plient le flan plat dans la forme finale. La perte de pliage, la sélection de l'outillage et la compensation du retour élastique sont calculées à partir de l'épaisseur réelle de la tôle et de la qualité du matériau. La précision signifie ici que les angles de courbure restent à moins de 0,2 degrés du dessin.
Le soudage, le rivetage à la presse ou les fixations auto-sertisantes relient les sous-pièces et ajoutent des inserts filetés. Chaque méthode d'assemblage laisse son propre impact thermique ou mécanique sur le matériau, et le choix détermine à la fois la résistance et la facilité d'entretien future.
Le polissage, le dégraissage et le revêtement protègent la surface et répondent aux exigences visuelles. Le composant fini est mesuré avec des instruments calibrés et les résultats sont enregistrés par rapport au dessin.
Une opération de nivellement est facile à négliger sur un dessin. Une feuille qui n'est qu'à 0,5 mm hors du plan entraînera un décalage des courbures de plusieurs dixièmes de millimètre après que la pièce soit libérée de la matrice. Pour un long terme, spécifiez l'état matériel que produira l'opération de découpage.
 Machine de nivellement à rouleaux pour corriger la planéité des tôles et des plaques Cet équipement de nivellement restaure la planéité des plaques et des profilés déformés, à l'aide de rouleaux de haute dureté et d'un réglage précis de l'écart pour garantir la précision dimensionnelle et la qualité de la surface, une étape critique avant le découpage. Voir le produit →
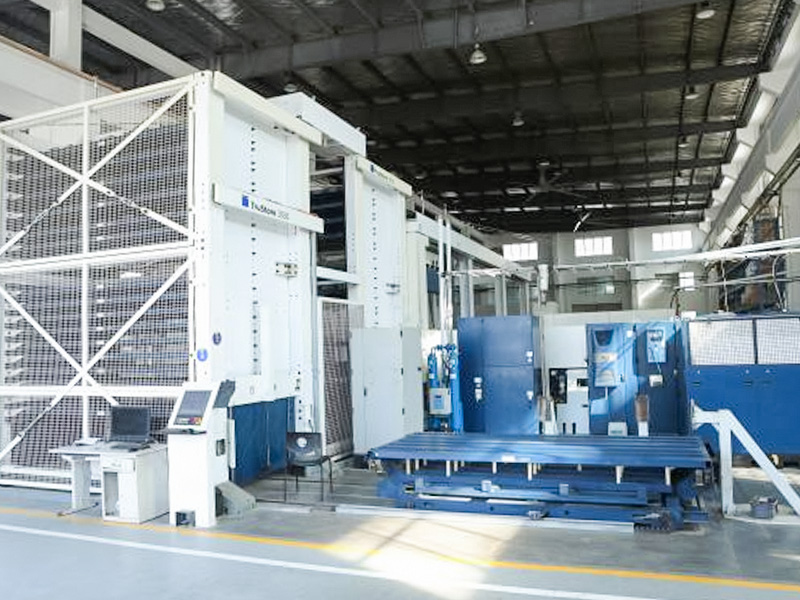
La découpe laser CNC est la méthode privilégiée pour les lots de petite à moyenne taille où le contour change fréquemment. La machine lit le dernier dessin, ajuste les paramètres de coupe et produit la même géométrie sur la feuille suivante sans le coût de nouvelles matrices.
 Système de découpe laser CNC pour la fabrication de tôle de précision Dotée d'une commande numérique avancée et de tables de travail grand format, cette machine de découpe laser traite efficacement l'acier inoxydable, l'acier au carbone et l'aluminium, offrant une haute précision et des zones affectées par la chaleur minimales pour des contours de pièces variés. Voir le produit →
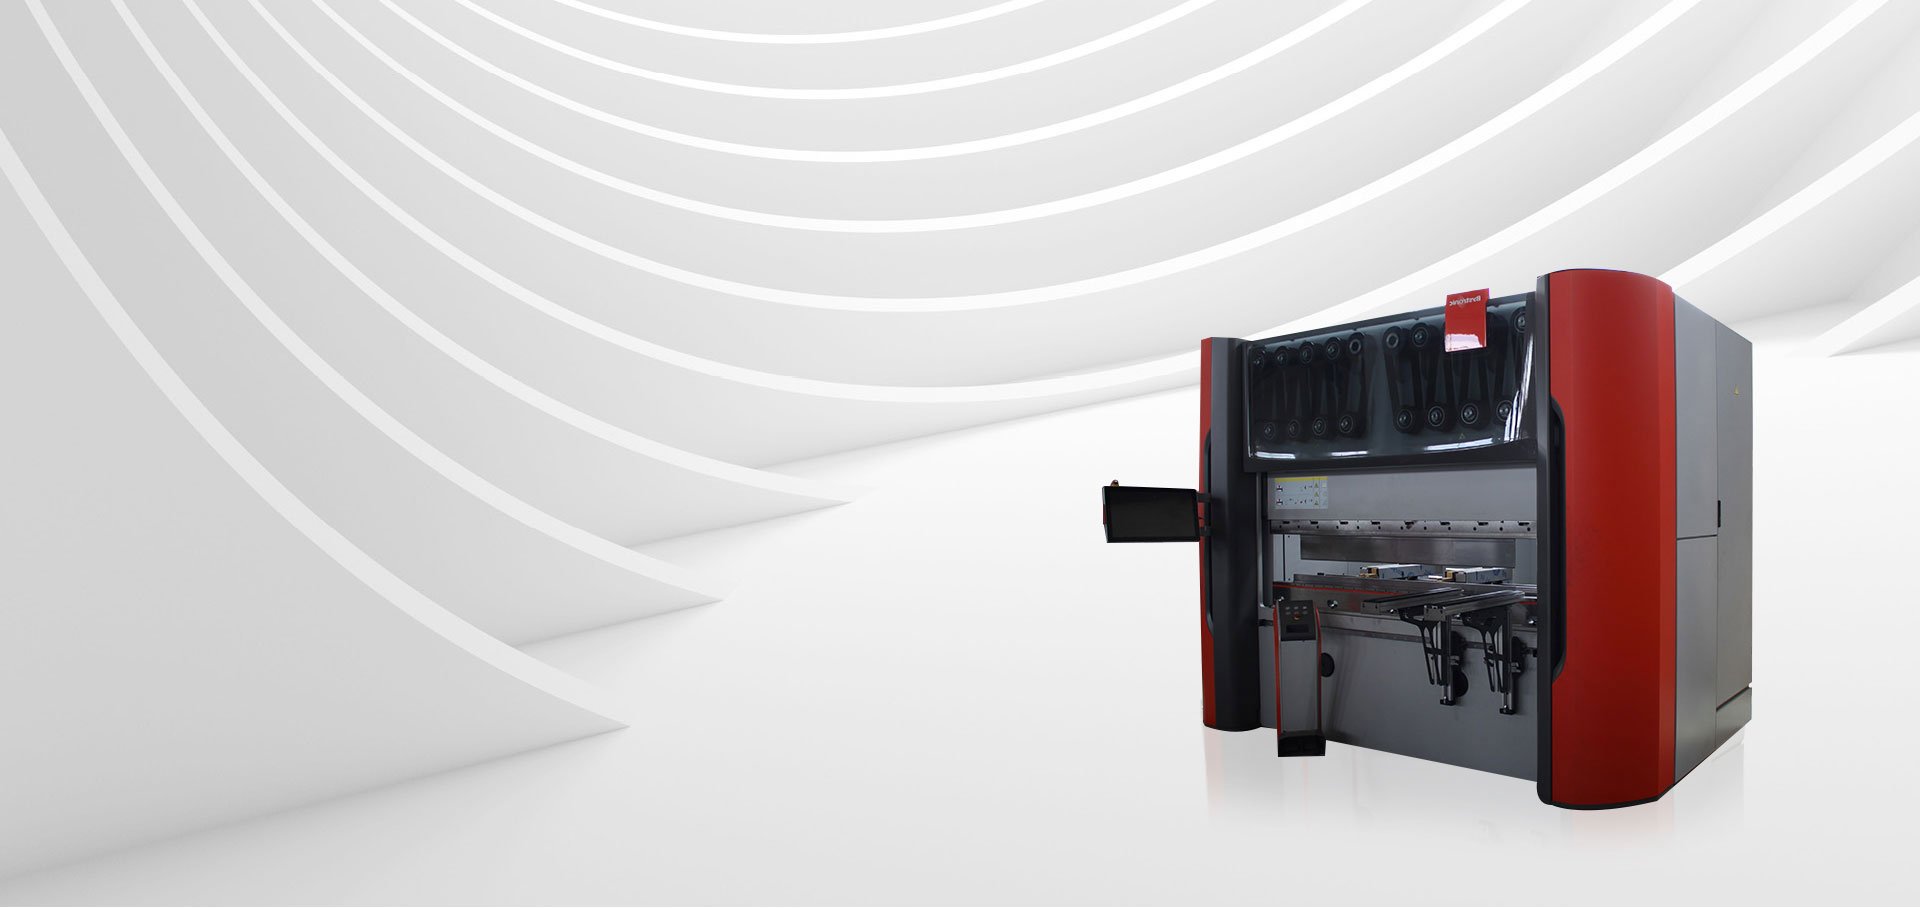
Le pliage est l’opération où apparaissent la plupart des erreurs dimensionnelles. Une cintreuse CNC avec compensation automatique de l'angle maintient la variation de l'angle de pliage faible, ce qui améliore le positionnement du motif de trous après le pliage.
 Machine à cintrer CNC avec compensation automatique d'angle Cette presse plieuse est dotée d'un système CNC de haute précision et d'une structure robuste, permettant un contrôle précis de l'angle et de la longueur de pliage, réduisant les erreurs et améliorant le positionnement des trous après le pliage pour diverses applications de tôlerie. Voir le produit →
Le choix des matériaux est le deuxième facteur de précision après l’outillage. Chaque qualité a son propre retour élastique, son anisotropie et son état de surface, et tous trois changent la façon dont une presse plieuse maintient un angle.
La spécification du matériau appartient à la légende du dessin et non à la description. Indiquez la qualité, la trempe et le traitement de surface. Si le composant doit être soudé, mentionnez le fil d'apport et la conception du joint afin que le fabricant puisse planifier le processus.
Les composants en tôle de précision apparaissent partout où un produit nécessite un boîtier structurel rigide et léger ou une géométrie de support répétée.
Les supports, les plateaux de batterie, les raidisseurs de châssis et les écrans thermiques nécessitent des trous serrés et des surfaces planes. Les pièces doivent s'aligner dans un gabarit sans retouche, et le fournisseur doit démontrer un contrôle du processus pour une production en volume.
Les boîtiers, les tableaux de bord et les accessoires chirurgicaux sont généralement fabriqués en plus petites quantités. Les tolérances sont souvent plus strictes, la finition de surface doit être propre et chaque composant doit être traçable jusqu'à un certificat de matériau.
Les blindages CEM, le châssis rack 19 pouces et les plaques de dissipation thermique combinent des rayons de courbure fins avec des trous à pas rapprochés. L'exigence de précision est motivée par la nécessité pour la pièce de s'asseoir correctement contre un PCB ou un mur.
Les protections, cadres, boîtiers de commande et plaques de guidage sont fabriqués en tôle et doivent conserver leur forme au fil des années de service. La fenêtre de tolérance est généralement d'environ ±0,1 mm, principalement pour maintenir les points de montage alignés après l'assemblage.
Le fournisseur peut généralement proposer n’importe quelle tolérance. Ce qui compte est de savoir si le fournisseur peut prouver que le processus peut le tenir.
Demandez si le fabricant effectue des contrôles en cours de processus sur la presse plieuse et la découpeuse laser, et si une inspection finale est effectuée par rapport au dessin. Un enregistrement documenté avec les valeurs mesurées est la preuve minimale de capacité.
La plupart des fabricants de précision travaillent directement à partir de dessins STEP, DXF ou PDF. Le fabricant vérifie le rayon de courbure, l'épaisseur du matériau et l'empilement des tolérances avant de proposer un devis. S'il manque une légende au dessin, un bon fabricant demandera plutôt que de deviner.
Un certificat d'essai en usine ou un dossier de traçabilité des matériaux doit indiquer la qualité, l'épaisseur et le numéro de lot de la feuille utilisée dans chaque cycle de production. Ceci est particulièrement important pour les composants en acier inoxydable et en aluminium.
Les petites séries coûtent souvent plus cher par unité, car la configuration, l'outillage et l'inspection sont répartis sur moins de pièces. La production en volume absorbe ce coût, c'est pourquoi une tolérance de 0,1 mm peut être abordable sur une commande de 5 000 pièces mais coûteuse sur un prototype de 50 pièces.
Si un composant nécessite une géométrie non standard ou une combinaison inhabituelle d'exigences, un fournisseur avec services de fabrication sur mesure peut ajuster la conception en fonction de la fabricabilité et recommander un itinéraire qui maintient le coût de la pièce à un niveau raisonnable.
La manière de réduire les risques liés aux achats est de demander tôt, pas tard. Envoyez au fabricant votre dessin, le volume attendu et les tolérances critiques. Demandez un plan de processus qui couvre l'approvisionnement en matériaux, la préparation des outils, les contrôles en cours de processus et l'inspection finale. Examinez également les processus de contrôle de qualité avant de passer une commande importante.
Les composants de précision en tôle sont le résultat d'une séquence contrôlée : nivellement, découpe, formage, assemblage, finition et mesure. Lorsque chaque étape est réalisée avec le bon équipement et une discipline documentée, la pièce répond au dessin non pas par hasard, mais par conception. C'est la norme à laquelle tout acheteur doit s'attendre lorsqu'il passe une commande de composants de précision.

 +86-13771171111 +86-13338110517